搜索关键词:
前言
在五金小件批量烤漆生产中,自动滚喷机是目前紧固件、冲压小件、拉链头、磁芯、小弹簧、精密五金配件厂家使用率很高的自动化喷涂设备。
很多工厂在使用水性滚涂漆做滚喷生产时,经常遇到:零件粘连、积漆起粒、雾化不好、堵枪、遮盖不均、烘烤发黏、漆膜不硬、色差不稳等问题。
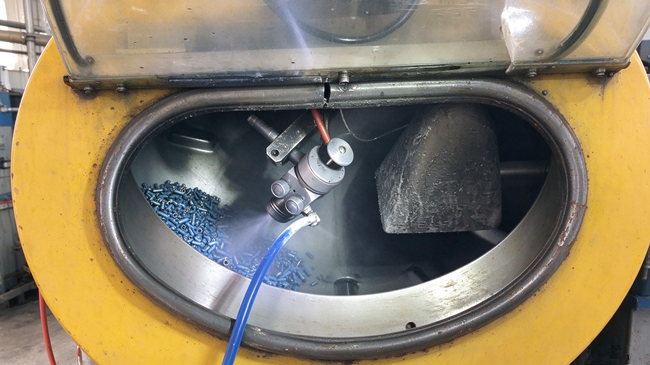
敦普水性滚涂漆,型号:DPK-15,是专为自动滚喷机(滚筒翻滚喷枪喷涂工艺)研发的单组份水性氨基烤漆。适配小件批量动态滚喷生产,依靠滚筒持续翻滚+喷枪雾化喷涂实现均匀上漆,经高温烘烤成型,是目前五金小件滚喷工艺稳定的环保水性烤漆。
为了让每一位使用滚喷机水性烤漆的厂家,都能稳定做出:不粘件、不起粒、不堵枪、漆膜均匀、硬度达标、盐雾稳定、批次一致的高品质产品,
敦普水漆特意整理一套超详细且可直接落地的全自动滚喷机标准作业工艺流程,全程贴合车间实际生产、照顾师傅涂装习惯、规避常见生产隐患,让水性滚喷烤漆量产更省心稳定。
一、工艺原理
敦普水性滚涂漆DPK-15滚喷工艺原理:
工件装入自动滚喷机旋转滚筒内部,滚筒低速匀速持续翻滚,让3D复杂小件(如:螺丝、冲压件、小钣金、五金配件)无死角翻面;
设备内置固定高压雾化喷枪持续均匀喷雾,边翻滚、边雾化、边喷涂;
所有工件360°均匀上漆,无死角、无漏底、无堆积;
喷涂完成后机内热风预表干,再进入高温烘烤交联固化,形成高硬度、高附着力、耐摩擦、耐盐雾的优质水性烤漆漆膜。
二、施工前准备
生产稳定80%取决于前期准备,敦普水漆建议咱们滚喷生产线执行前置检查,以杜绝瑕疵。
1、工件前处理(水性滚喷烤漆成败关键)
水性漆对工件洁净度高于油性漆,油污、粉尘、氧化皮是滚喷掉漆、缩孔、发花的原因所在。
所有五金小件(紧固件、冲压件、拉链头、磁芯、小钣金、弹簧)需要做到:
除油脱脂,无蜡、无油污、无灰尘
必要时做磷化/钝化处理,这是附着力与防腐基础
烘干冷却后再上机滚喷,杜绝带水汽、带油污生产
贴心提示:
很多工厂滚喷成品不稳定,不是漆不好,是前处理不到位!DPK-15敦普水性滚涂漆兼容性强,干净基材=稳定良品。
2、滚喷设备整机检查(适配全自动滚喷机工况)
每日开机前例行检查,避免堵枪、雾化差、翻滚异常导致批量不良:
检查滚筒内壁干净无残漆、无颗粒、无杂质
检查喷枪枪嘴、枪针、雾化孔通畅无堵塞
检查气压系统稳定、无漏气、压力均衡
检查滚筒转速系统正常、翻转平稳无卡顿
检查机内热风系统、温控系统可控
3、水性滚涂漆DPK-15标准调漆流程
DPK-15为单组份水性氨基滚喷烤漆,无需固化剂、无需复杂配比,仅用纯水稀释,是滚喷量产省心的环保烤漆。
标准调漆步骤:
1. 开桶后整桶搅拌3–5分钟,搅匀桶底沉淀,保证色浆均匀
2. 根据车间温湿度,纯水稀释100%–150%(高温干燥可少兑,潮湿阴雨天可微调)
3. 调到标准施工粘度:涂4杯 15–25秒(25℃常温)
4. 用100–120目滤网过滤,杜绝颗粒堵枪、起粒
5. 过滤后倒入滚喷机专用漆壶,静置2分钟消泡
敦普水性工业漆贴心提醒:
粘度太高→滚喷积漆、橘皮、零件粘连、厚边
粘度太低→遮盖力不足、露底、流挂、色泽发浅
滚喷机水性烤漆,粘度稳定=批次稳定
三、全自动滚喷机|DPK-15水性滚涂漆标准详细滚喷步骤
第 1步:规范装料,控制装量(防堆料、防翻不动、防喷涂不均)
将预处理完成、干燥的五金小件,均匀装入滚喷机旋转滚筒。
装料标准:滚筒容积的1/2~2/3
装太满:工件翻滚受阻、翻面不灵活、死角喷不到、厚薄不均
装太少:工件悬空碰撞多、容易碰伤、浪费产能
装料完成后,关闭滚筒舱门,确认密封严实,防止漆雾外溢、污染车间环境。
第2步:开机试运行,调试雾化与转速
1. 开启滚筒运转系统,调到低速稳定翻滚档位
2. 空转1分钟,观察工件翻滚流畅度、无卡料、无堆积
3. 开启喷枪气压系统,微调雾化压力,使漆雾细腻均匀、呈柔和扇形雾化
4. 禁止高压直冲工件,因为这样容易冲漆、露底、厚薄偏差
贴心提示:
滚喷工艺的精髓是:慢滚、细雾、薄喷、多遍叠加,DPK-15敦普水性滚涂漆流变性能优异,配合细腻雾化,可轻松实现零颗粒、零粘连高品质的喷涂。
第3步:动态滚筒翻滚雾化喷涂
启动全自动滚喷生产模式,设备进入自动化循环作业:
1. 滚筒持续匀速旋转,工件360°持续翻面、动态翻滚
2. 内置固定喷枪持续雾化喷出DPK-15水性滚涂漆
3. 漆雾轻柔包覆工件每一个边角、螺纹、夹缝、侧面、背面
4. 全程薄喷叠加、均匀覆盖,不积漆、不挂漆、不抱团
敦普DPK-15专为滚喷动态工况设计抗粘连流变体系:
工件在持续摩擦、翻滚、触碰过程中,湿膜不粘件、不拉丝、不起疙瘩,解决所有普通水性漆滚喷必出的粘连抱团顽疾。
第4步:机内热风预表干 (防止粘连、杜绝粘皮、保障品相)
滚喷喷涂完成后,不要立刻出料!
开启滚喷机自带热风系统,70℃–80℃低温预烘表干
作用:
快速挥发漆膜表面自由水分
让湿膜快速定型、不再发粘
杜绝工件堆叠粘连、拉毛、花膜
为后续高温固化打好基础
90%滚喷成品粘连问题,都是省略预烘步骤导致!DPK-15水性滚喷烤漆虽然抗粘连性能强,但配合标准预烘,品相可达到更好。
第5步:高温交联固化(决定硬度、耐磨、盐雾性能)
表干完成后,进入标准高温烘烤固化阶段:
固化标准温度:130℃–160℃
恒温烘烤时长:25–40分钟
DPK-15属于水性氨基高温滚喷烤漆,只有高温交联,才能实现:
漆膜硬度2H高硬度
耐酒精反复擦拭、耐摩擦不掉漆
附着力一级、不脱落、不起皮
盐雾性能稳定、防腐持久
真诚提醒客户朋友们:
温度不够、时间不足→漆膜假干、发软、粘手、后期返粘、耐磨差、盐雾不达标严格按照敦普标准固化参数生产,批次性能永远稳定。
第6步:自然冷却、自动出料、品检分拣
1. 烘烤完成后自然降温冷却(禁止风冷急冷,避免漆膜开裂、发脆)
2. 滚筒自动翻转卸料,成品出料
3. 人工抽检:外观均匀、无颗粒、无粘连、无色差、无露底
4. 抽检硬度、附着力、遮盖力,合格后批量包装入库
四、DPK-15水性滚涂漆|滚喷工艺专属人性化养护建议
1、每日生产结束,清水清洗喷枪、漆壶、滚筒内壁,水性漆清水即可清洗,省时省钱环保
2、漆液开封后尽量7天内用完,避免长期静置变质
3、冬季车间防冻、夏季防潮控湿,让滚喷漆面长期稳定
4、长期量产客户,可固定统一粘度、转速、烘烤参数,形成工厂专属标准化作业,零次品稳定量产
五、适配设备与工件
适配设备
全自动滚喷机、滚筒式自动喷涂机、小件翻滚喷烤漆设备、滚喷雾化烤漆一体机
适配工件
小五金配件、紧固件、螺栓螺母、弹簧、拉链头、磁芯配件、小型冲压件、微型钣金小件、各类异形迷你工件
六、敦普水漆真诚结语
敦普坚持:好漆和好工艺,才能帮客户真正降本增效。
DPK-15水性滚涂漆,不是一款通用漆,是专为滚喷机动态翻滚喷涂工况深度定制的量产型环保水性烤漆。
我们不止提供涂料,更提供完整、细致、可落地、保姆式的滚喷烤漆标准化工艺方案,让每一家合作工厂:少走弯路、少出不良、稳定量产。
关键词:水性滚涂漆 DPK-15,滚喷机专用水性烤漆,五金小件滚喷工艺,自动滚喷机,水性氨基烤漆,紧固件滚喷烤漆
热线电话:13889538618
联系人:王经理
手机:13889538618
邮箱:1160940648@qq.com
地址:大连市甘井子区姚家工业区姚北路50号
联系电话
微信扫一扫